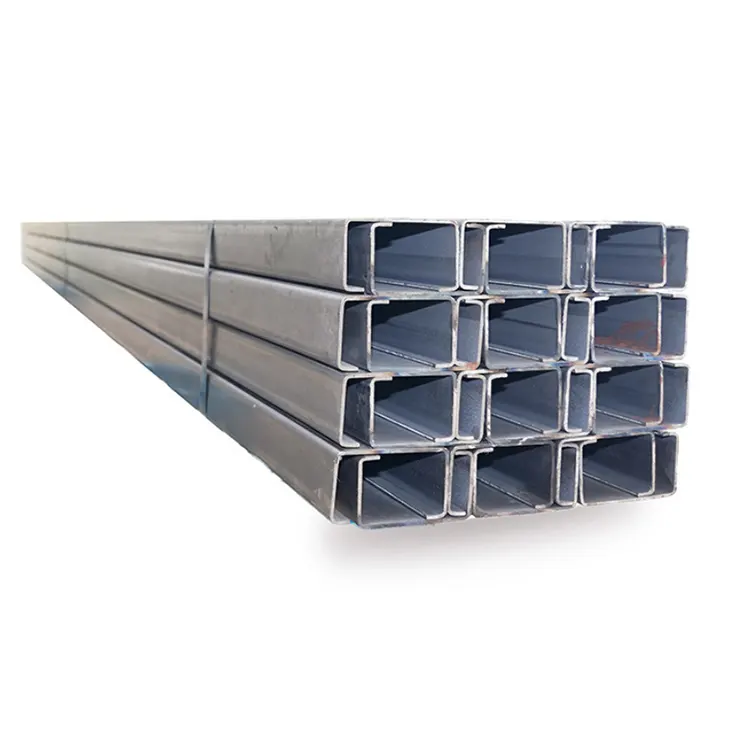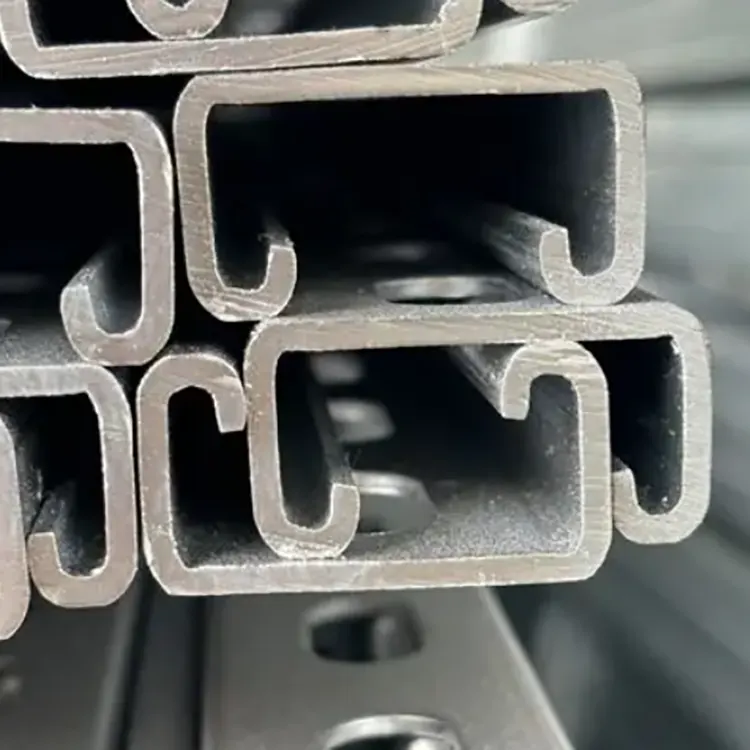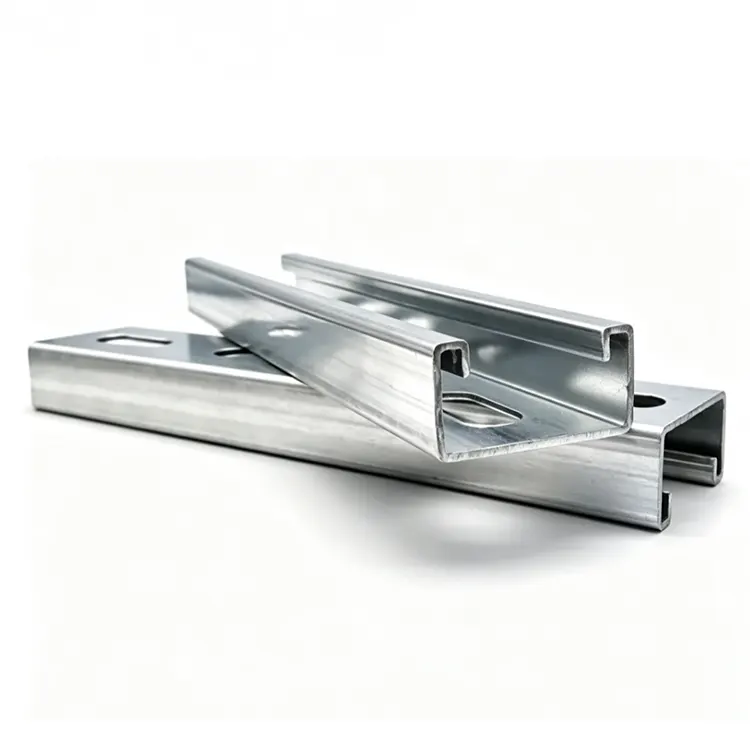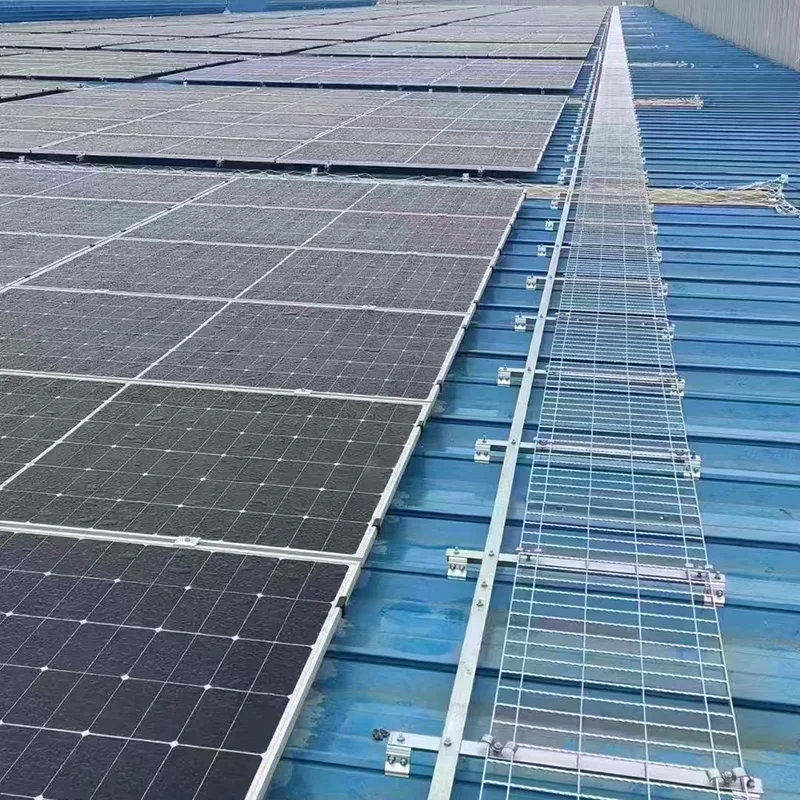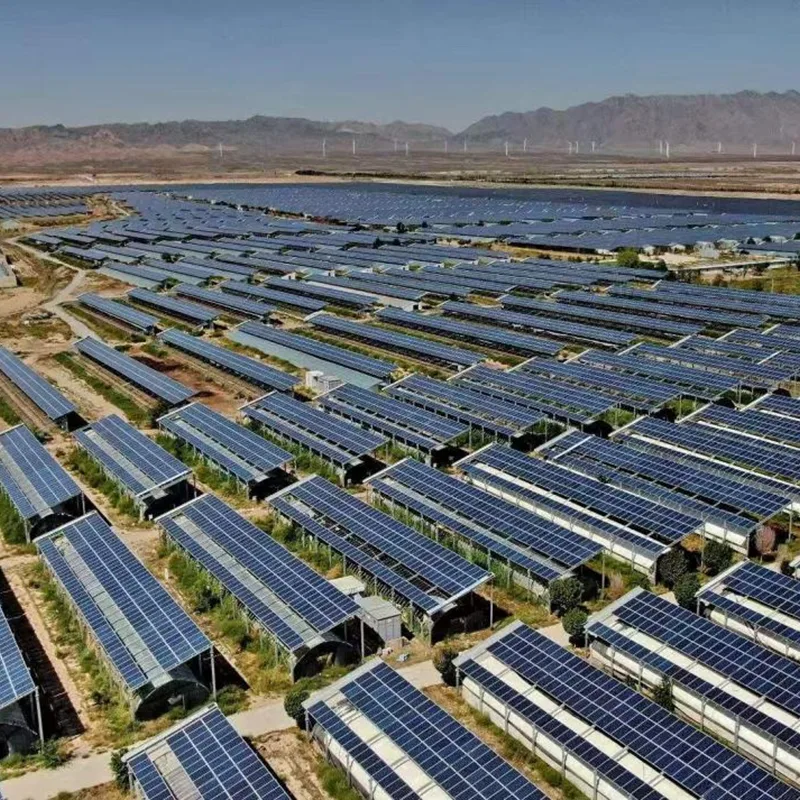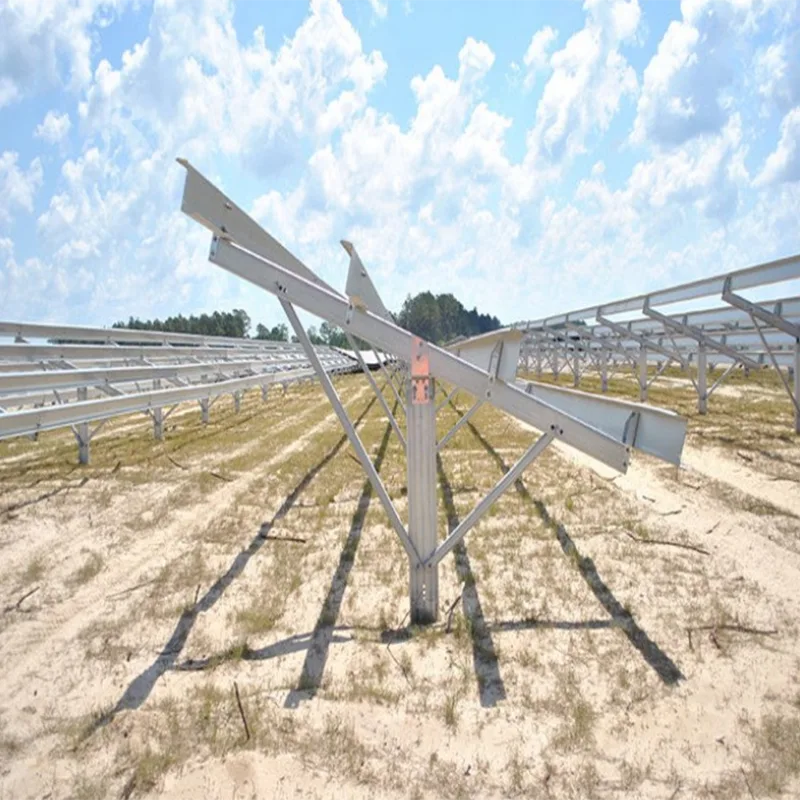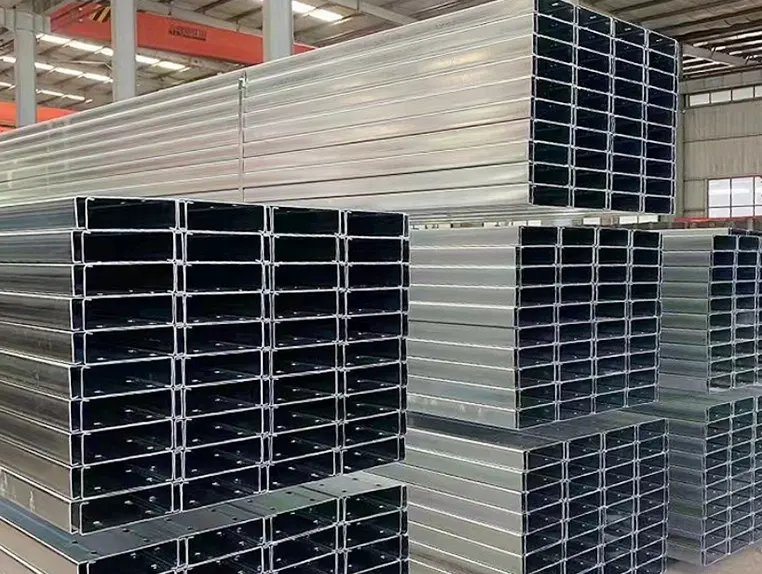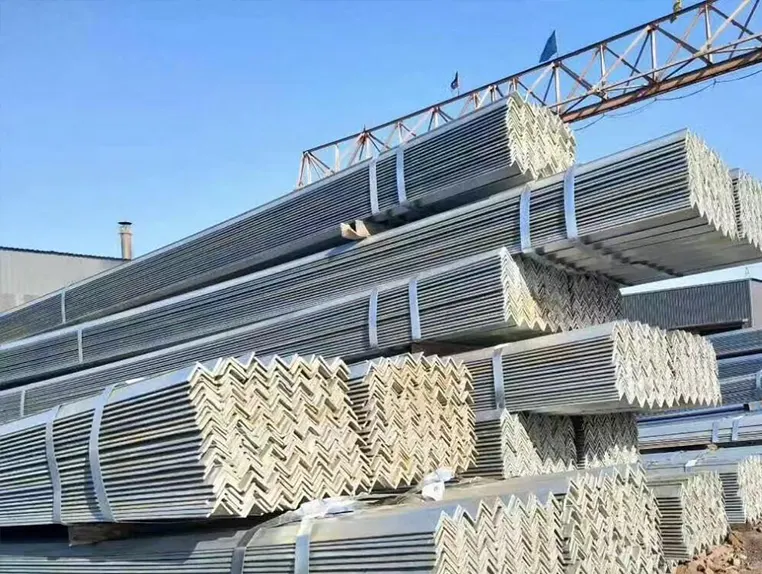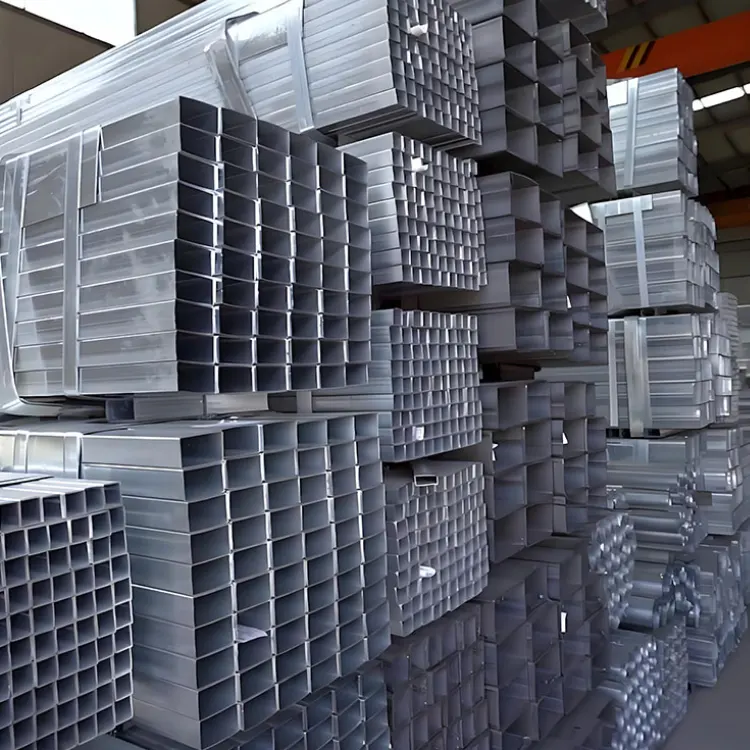
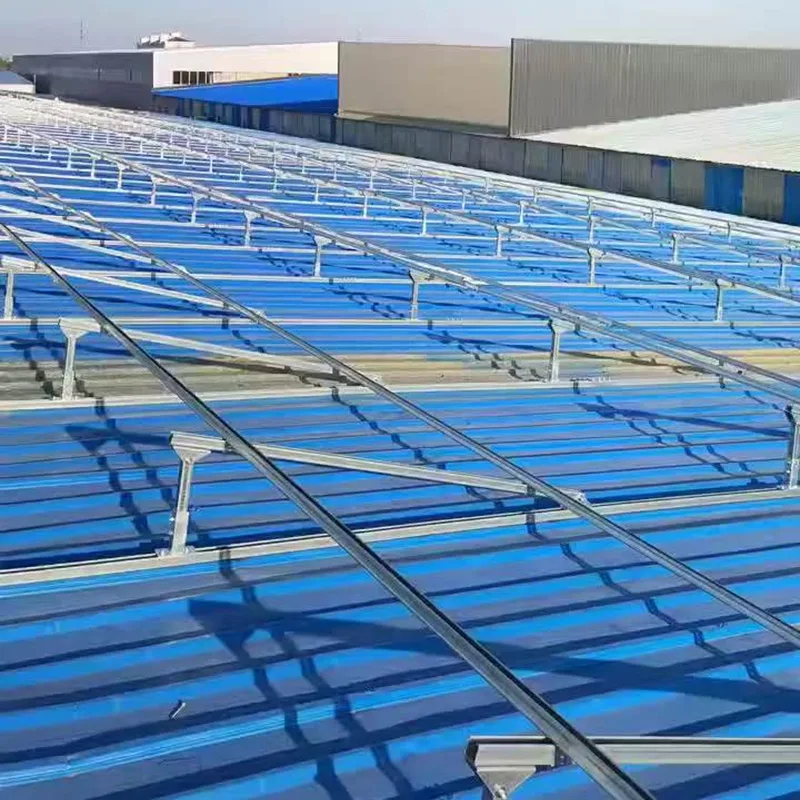
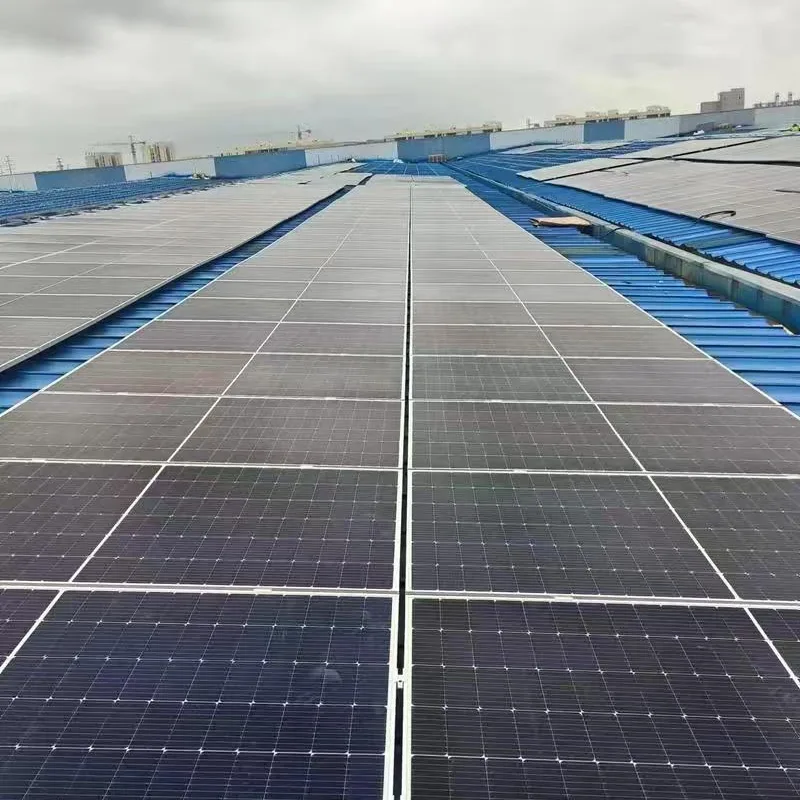
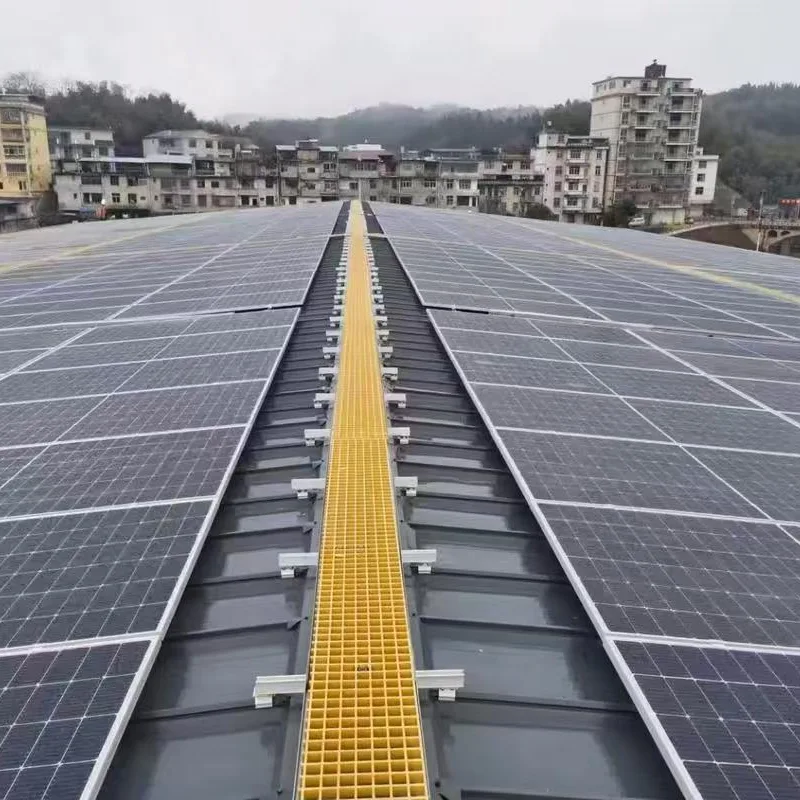
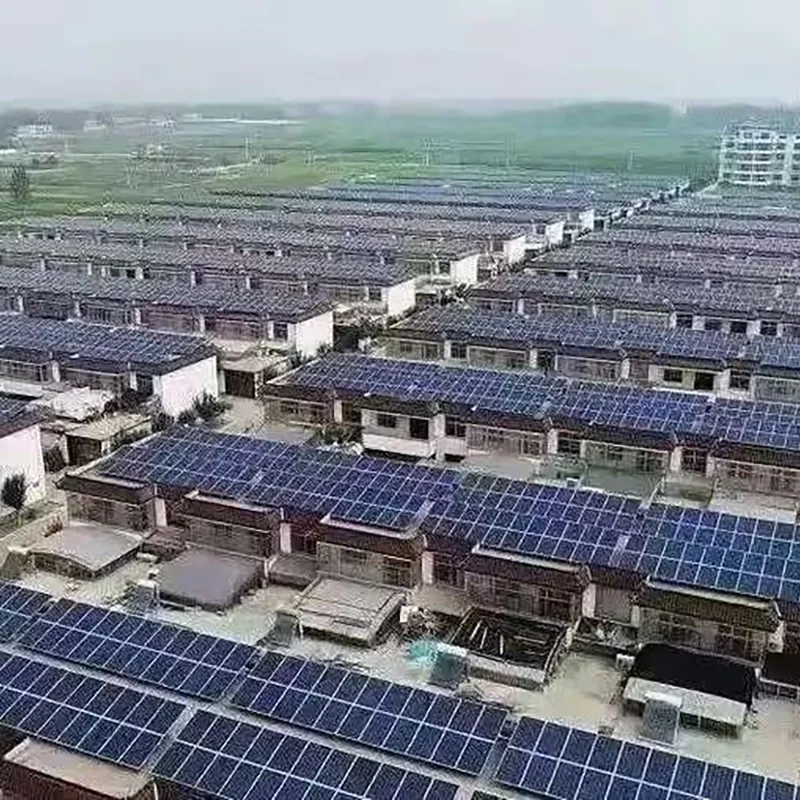
Los soportes de montaje solares galvanizados en caliente proporcionados por Shixinda se procesan mediante el proceso de galvanización en caliente a alta temperatura. El espesor de la capa de zinc es uniforme y cumple con los estándares, y la resistencia a la corrosión es excelente. La resistencia a la niebla salina es muy superior a la de los productos galvanizados comunes. Se pueden adaptar a condiciones de trabajo complejas y duras, como zonas costeras con alta humedad y suelos salinos y alcalinos. Los soportes están emparejados con sujetadores galvanizados en caliente de grado 8,8, y el rendimiento anticorrosión general está unificado y la estructura es estable y firme. En comparación con los soportes de aleación de aluminio, los soportes fotovoltaicos galvanizados en caliente de Shixinda tienen un costo y rendimiento extremadamente alto. El precio por tonelada es sólo un tercio del de la aleación de aluminio, lo que permite una instalación de grandes luces y reduce el número de columnas. El producto es fácil de instalar y tiene una gran durabilidad, lo que reduce significativamente los costos de construcción y operación de la central eléctrica. Con una calidad confiable y excelentes beneficios económicos, se utiliza ampliamente en diversos proyectos de ingeniería fotovoltaica.
Fuerte resistencia a la corrosión: espesor de la capa de zinc de 55 a 85 μm, la adhesión alcanza el grado 0, la resistencia a la corrosión es de 2 a 3 veces mayor que la del galvanizado en frío, adecuado para diversos entornos corrosivos como zonas costeras, desérticas, industriales, etc.
Excelente rendimiento mecánico: fabricado con materiales Q235/Q355, límite elástico de 235 a 355 MPa, la capacidad de carga del Q355 es un 30 % mayor que la del Q235, resistente al viento, la nieve y los terremotos, adecuado para grandes luces y áreas con fuertes vientos.
Rendimiento de alto costo: el precio por tonelada es de solo 4500 a 6000 yuanes, aproximadamente 1/3 de la aleación de aluminio, el diseño de gran envergadura puede reducir la cantidad de columnas y el costo total del ciclo de vida es el mejor.
Larga vida útil: uso normal durante más de 25 años, los productos de alta gama duran entre 30 y 50 años, sincronizados con la vida útil de los módulos fotovoltaicos y sin mantenimiento.
Fácil instalación: conexión de perno con orificio estandarizado, sin necesidad de soldadura en el sitio; múltiples especificaciones de sección transversal (C41/C60/C80), la longitud se puede personalizar y la eficiencia de la construcción es alta.
Amplios escenarios aplicables: fuerte resistencia a la intemperie, adecuado para todos los escenarios, como desiertos, costas, áreas industriales e invernaderos agrícolas, resistente a los rayos ultravioleta, sal alcalina y fluctuaciones de temperatura.
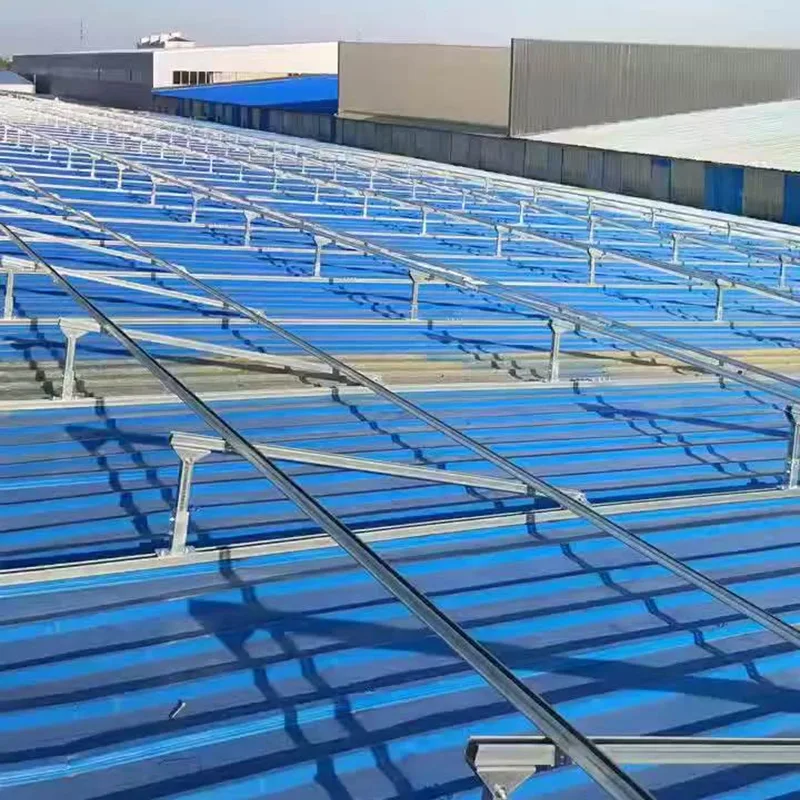
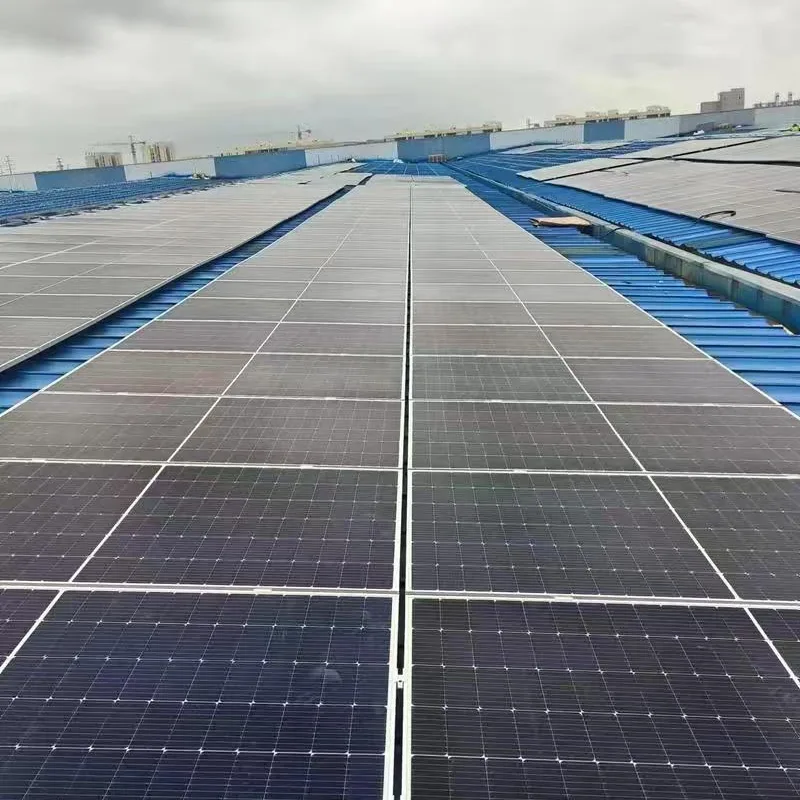
1.Especificaciones de instalación y uso: Durante la instalación, prohíba estrictamente golpear, cortar o lijar violentamente los soportes para evitar dañar la capa protectora galvanizada en caliente. Utilice sujetadores galvanizados en caliente de grado uniforme 8,8 y prohíba el uso de pernos comunes para evitar la corrosión electroquímica. Siga estrictamente los estándares del dibujo para el par de apriete para evitar instalaciones perdidas o aprietes sueltos, asegurando una distribución general equilibrada de la fuerza y la estabilidad estructural de los soportes.
2.Inspección y mantenimiento diarios: compruebe periódicamente si hay deformaciones en los componentes de soporte, desprendimiento del revestimiento y aflojamiento de los pernos. Limpie oportunamente el polvo, los escombros y los residuos de sal acumulados. Especialmente en condiciones costeras y salino-álcalis, se debe aumentar la frecuencia de inspección para reducir la erosión por sustancias corrosivas.
3.Reparaciones y requisitos prohibidos: Para áreas de revestimiento dañadas, utilice revestimientos especiales ricos en zinc para una reparación oportuna y evitar la propagación del óxido. Queda estrictamente prohibido perforar, soldar o modificar de forma privada la estructura original de los soportes. Después de fuertes vientos, fuertes lluvias o fuertes nevadas, se requieren inspecciones especiales de las piezas clave sometidas a tensión para garantizar el funcionamiento seguro, estable y duradero a largo plazo de los soportes fotovoltaicos.
¿Cuánto dura su tiempo de entrega? Dependiendo de la cantidad de productos, las entregas suelen comenzar en unos 5 días.
¿Proporcionan muestras? ¿Es gratis o de pago? Se proporcionan muestras gratuitas, excluyendo los gastos de envío.
Inspección de materia prima: inspeccione las bobinas de acero estructural al carbono Q235/Q355 para verificar el cumplimiento de parámetros como límite elástico, resistencia a la tracción y espesor.
Descarga y nivelación: desenrolle la bobina de acero usando una máquina de descarga y nivélela con una máquina niveladora para eliminar la tensión de curvatura.
Alimentación servo + punzonado: alimentación precisa mediante servomotor y punzonado en línea de orificios para pernos, orificios de instalación, etc. con alta precisión en la posición del orificio.
Conformado por doblado en frío: laminado continuo con múltiples rodillos para doblar gradualmente la tira de acero en forma de C, forma de U, etc. (como las especificaciones C41, C60, C80).
Corrección y enderezamiento: realice corrección de tamaño y enderezamiento en los perfiles formados.
Corte de longitud fija: corte a la longitud establecida utilizando una sierra hidráulica o volante, con un borde de corte liso
Desengrasado y eliminación de aceite: sumérjalo en un agente desengrasante alcalino a 50-60 ℃ durante 10 a 15 minutos para eliminar el aceite de rodadura y la suciedad; el estándar es "la película de agua no se rompe durante 30 segundos".
Lavado con agua (primera vez): enjuague con agua limpia para eliminar el agente desengrasante residual.
Lavado con ácido y eliminación de óxido: remoje en una solución de H₂SO₄ al 15 % (con inhibidor de corrosión) para disolver el óxido y el óxido de la superficie hasta que quede expuesta una base de metal gris plateado.
Lavado con agua (segunda vez): enjuague con agua limpia para eliminar el ácido y las impurezas.
Inmersión en un agente de recubrimiento auxiliar: inmersión en una solución acuosa de NH₄Cl de 15% a 25% + ZnCl₂ de 2,5% a 3,5% (a 55-65 ℃, durante 5 a 10 minutos), formando una fina película de sal en la superficie para evitar la oxidación, mejorar la inmersión en zinc y eliminar el recubrimiento perdido.
Secado y tratamiento térmico: seque completamente la humedad de la superficie de la pieza de trabajo para evitar salpicaduras de zinc durante el galvanizado en caliente.
Galvanizado en caliente: sumerja la pieza de trabajo en zinc fundido a 440-460 ℃, con el zinc reaccionando con la base de hierro para formar una estructura anticorrosión de doble capa de capa de aleación de zinc-hierro + capa de zinc puro, con un espesor de capa de zinc que alcanza 55-85 μm.
Clasificación: elimine el exceso de líquido de zinc, los nódulos de zinc y las rebabas de la superficie.
Enfriamiento: enfriamiento por agua o enfriamiento por aire para solidificar y estabilizar la capa de zinc.
Tratamiento de pasivación: inmersión en una solución de pasivación para formar una película de pasivación en la superficie de la capa de zinc, mejorando aún más la resistencia a la corrosión y reduciendo la formación de óxido blanco.
Enjuague + Secado - Enjuagar con agua limpia y secar después, completando el tratamiento superficial.
Inspección de calidad: pruebe el espesor de la capa de zinc (≥55 μm), la adherencia (prueba de rejilla de grado 0), la planitud de la superficie, la precisión de la posición del orificio, la tolerancia de tamaño, etc.
Embalaje y almacenamiento: empaquetar y etiquetar categóricamente, almacenar para su envío.
DIRECCIÓN
S213 Distrito de Jinghai, ciudad de Tianjin, China
Teléfono
Correo electrónico