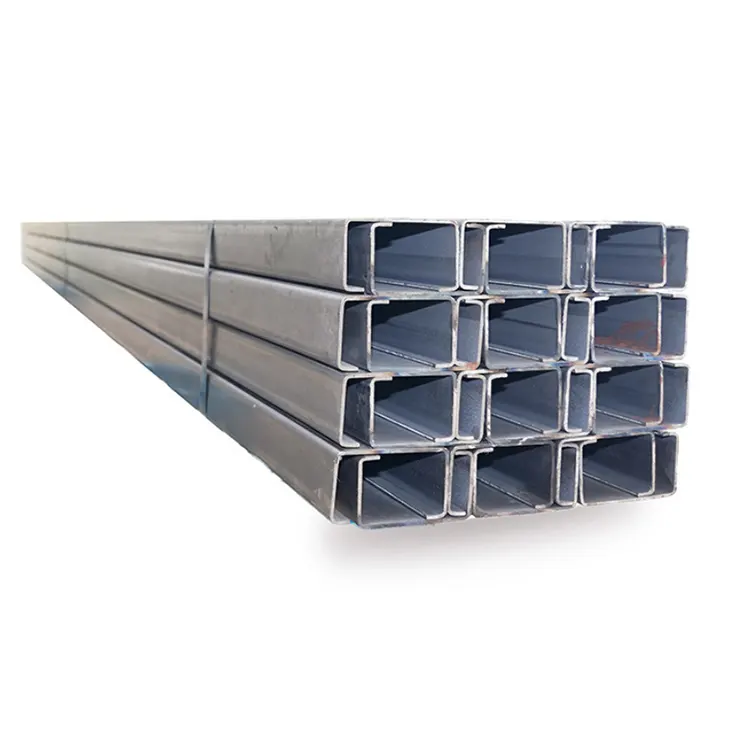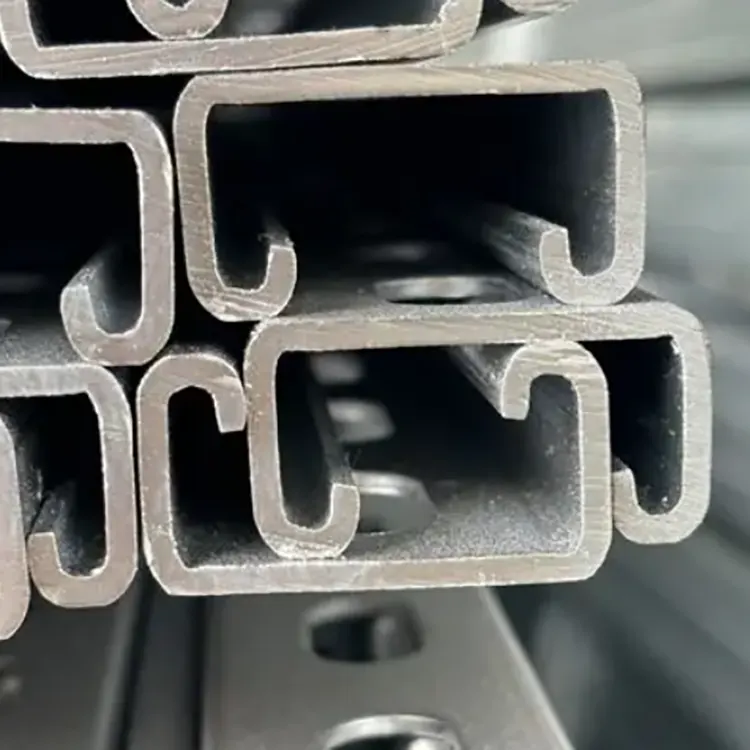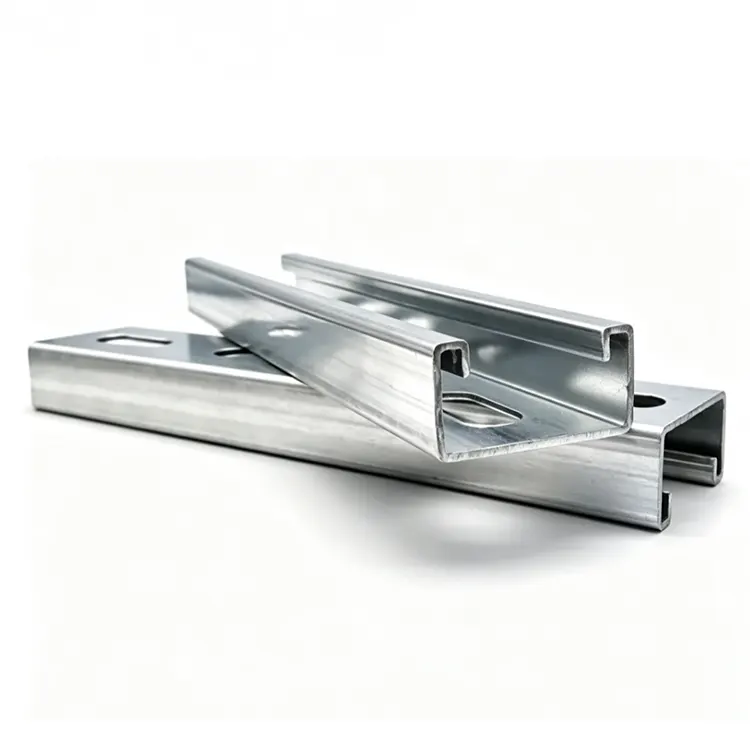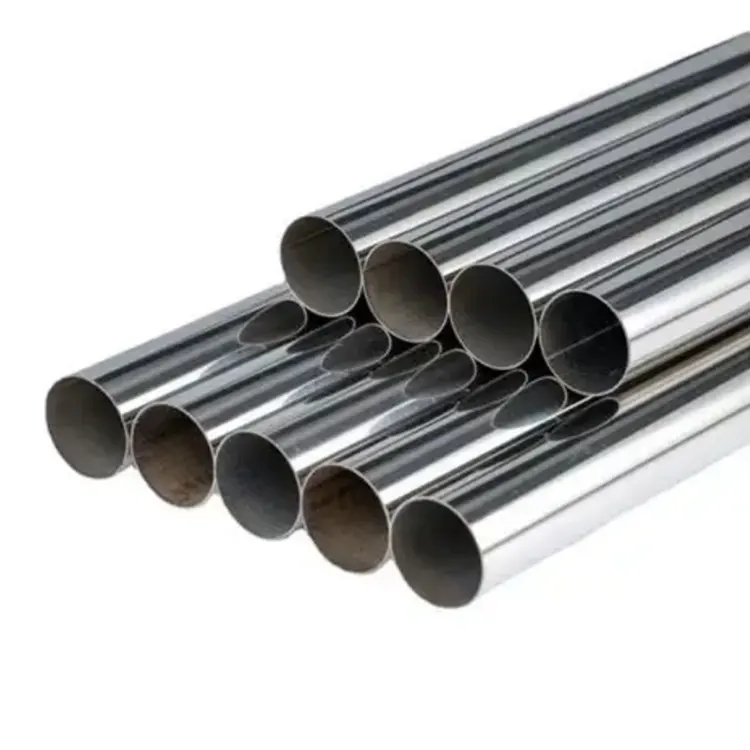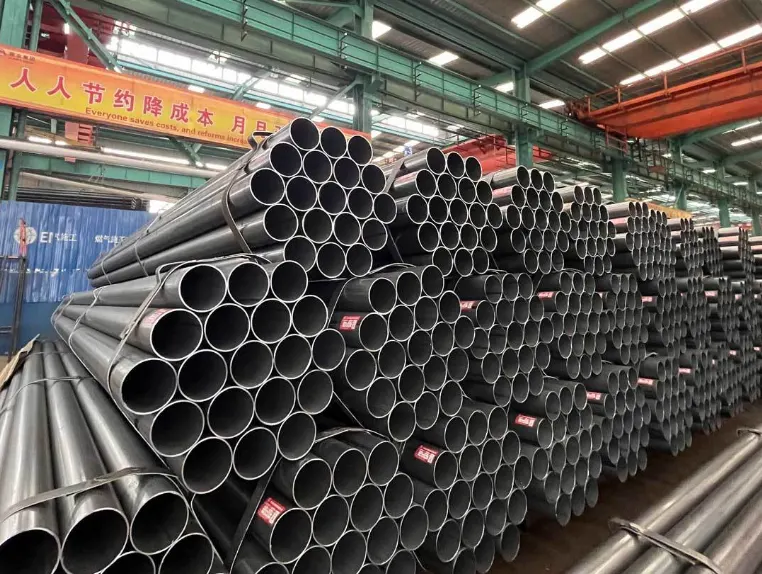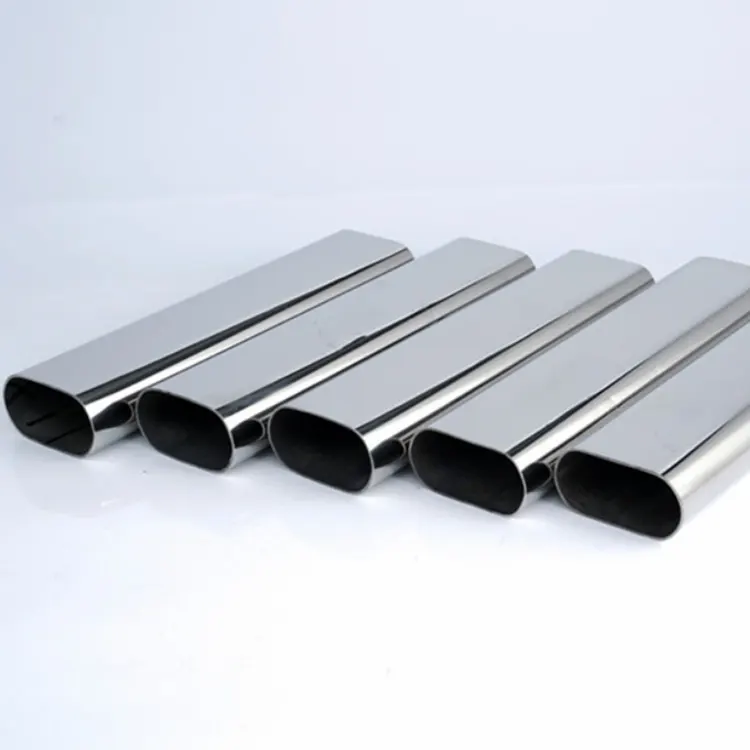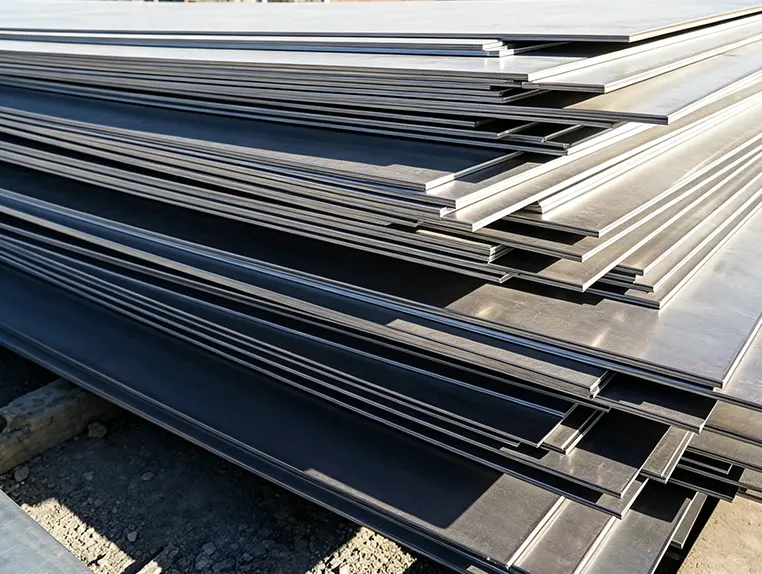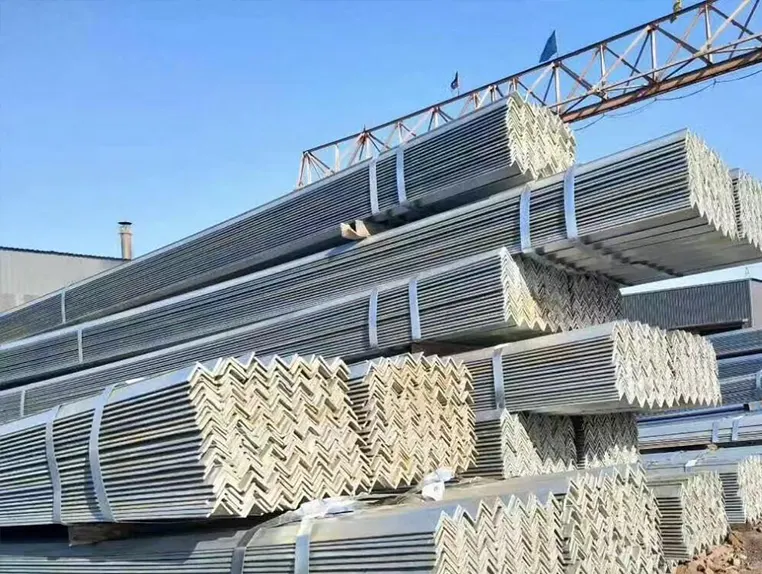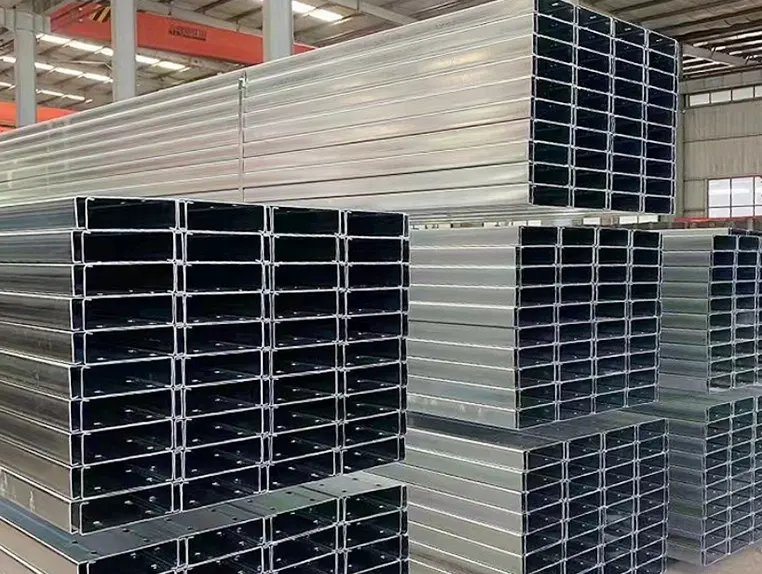
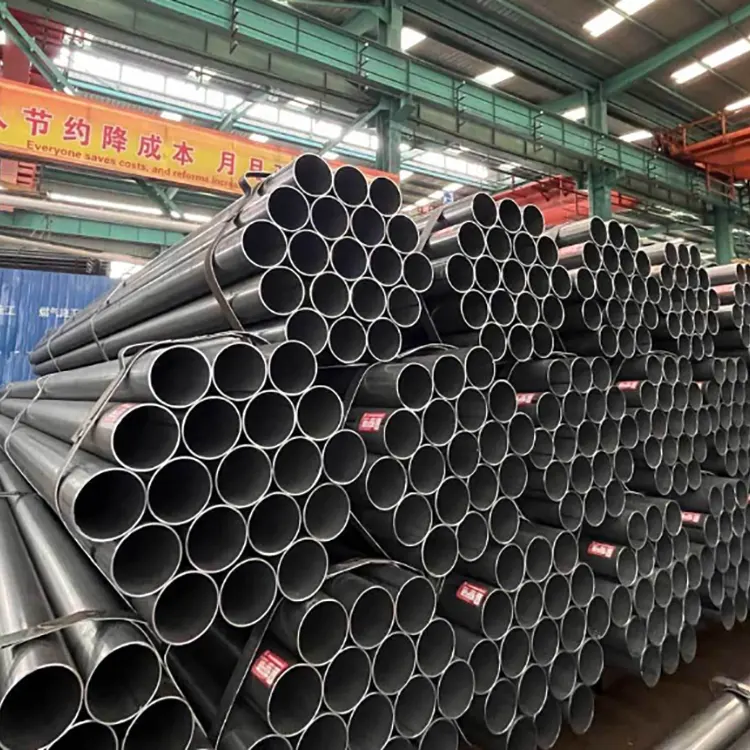
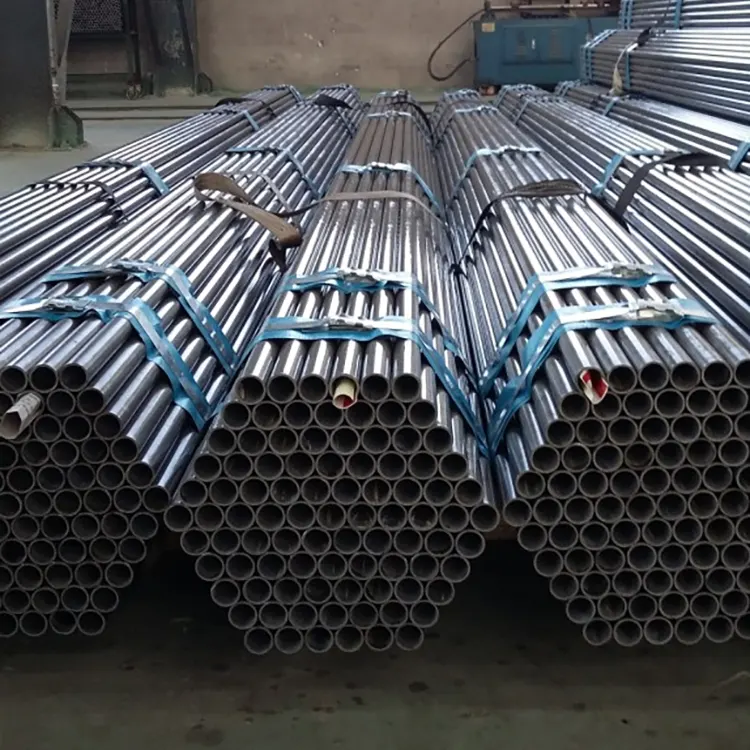
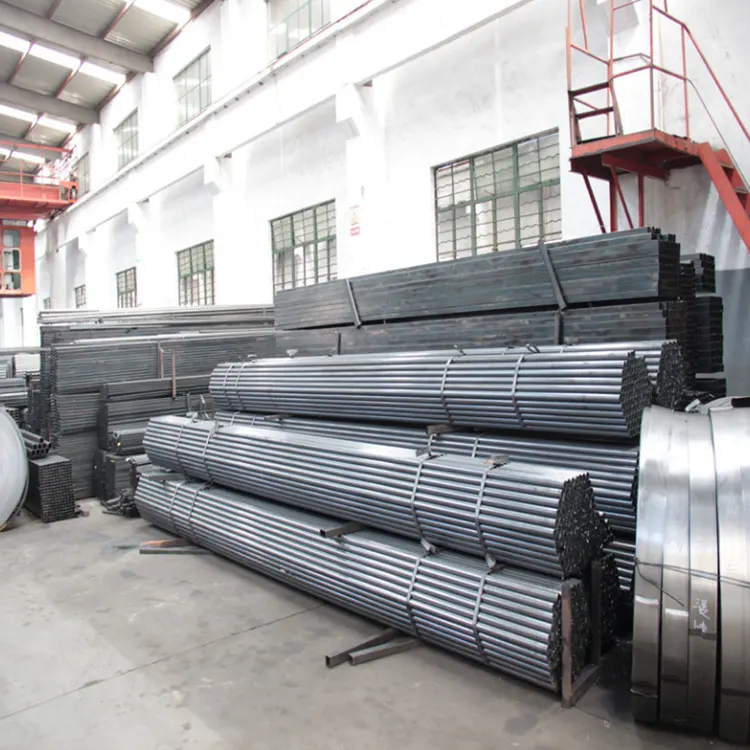
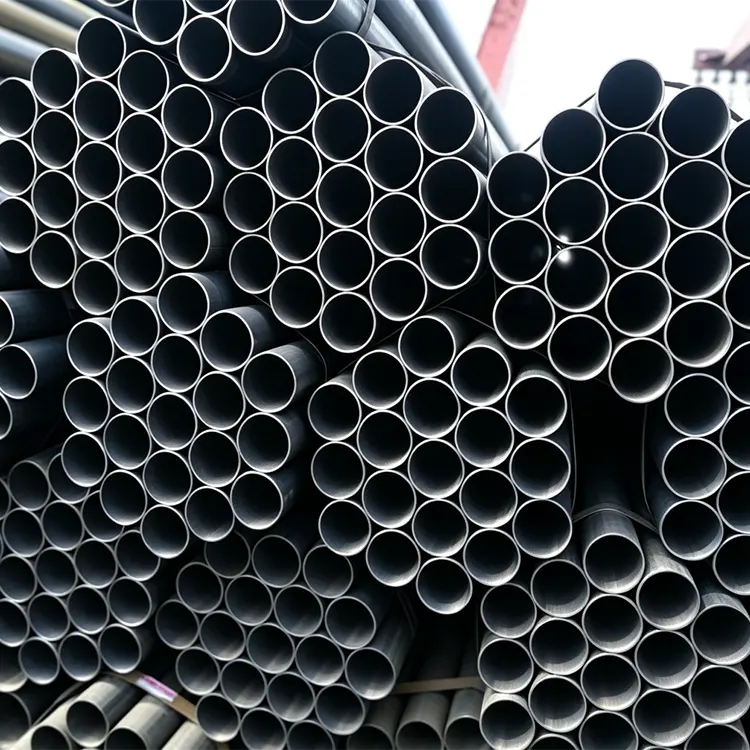
Cuando Xinlida Factory fabrica este tubo de acero soldado, utiliza tiras de acero laminadas en caliente de alta calidad como material base y las forma mediante un proceso automatizado de soldadura por resistencia de alta frecuencia. Las tiras de acero están fuertemente unidas, la redondez de formación es estándar, el cuerpo de la tubería tiene una gran rectitud y toda la tubería está libre de defectos de distorsión, abultamiento o desalineación. El proceso de soldadura se concentra en calor, la velocidad de formación es rápida, el área afectada por el calor es mínima y no hay problemas comunes en el proceso, como la formación de granos gruesos o grietas en la soldadura. La tenacidad y ductilidad generales del material de la tubería están unificadas y estables, lo que lo hace muy adecuado para procesamiento secundario posterior, como doblar, cortar, taladrar, roscar y biselar.
Las paredes interior y exterior de la tubería terminada son lisas y planas, sin acumulación de incrustaciones de óxido ni abolladuras ni rebabas. El diámetro interior se ajusta al estándar. La instalación de accesorios de tubería, bridas y juntas tiene un mejor rendimiento de sellado, evitando eficazmente riesgos de fugas durante los procesos de transmisión de agua y ventilación. Las propiedades mecánicas del producto son uniformes, con resistencia estable a la presión, flexión y deformación. Bajo cargas normales, presión del viento y condiciones de asentamiento del suelo, es menos probable que la estructura se deforme, lo que la hace adecuada para proyectos de construcción estandarizados a gran escala.
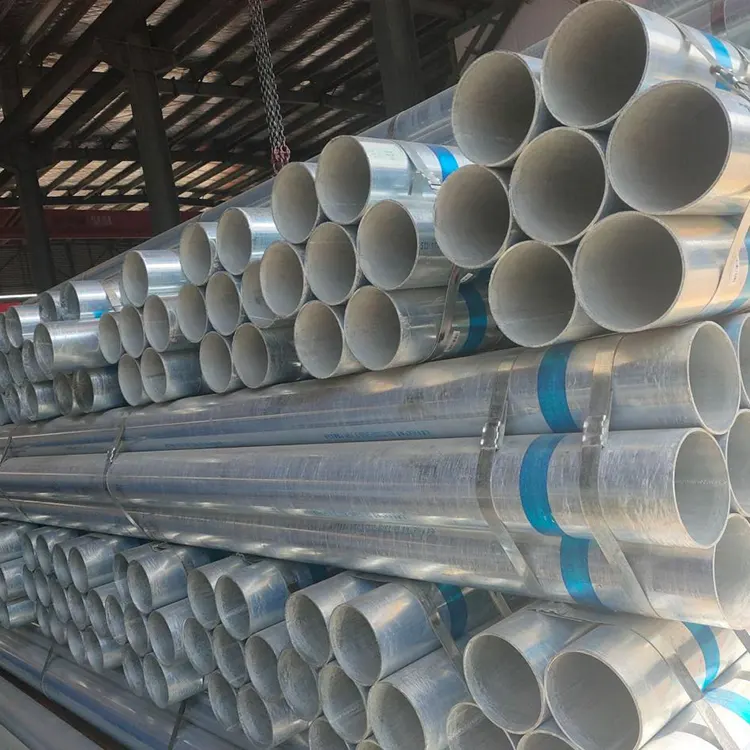
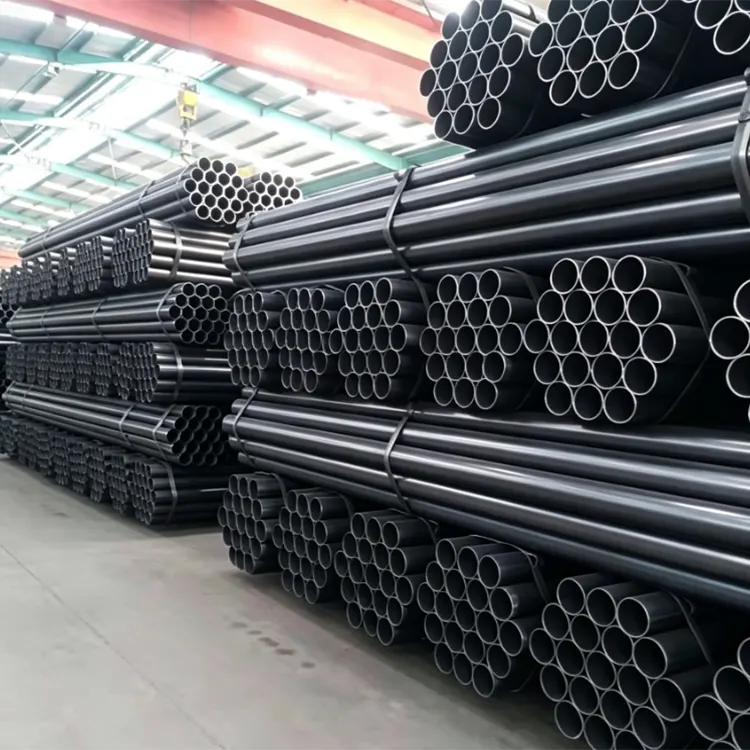
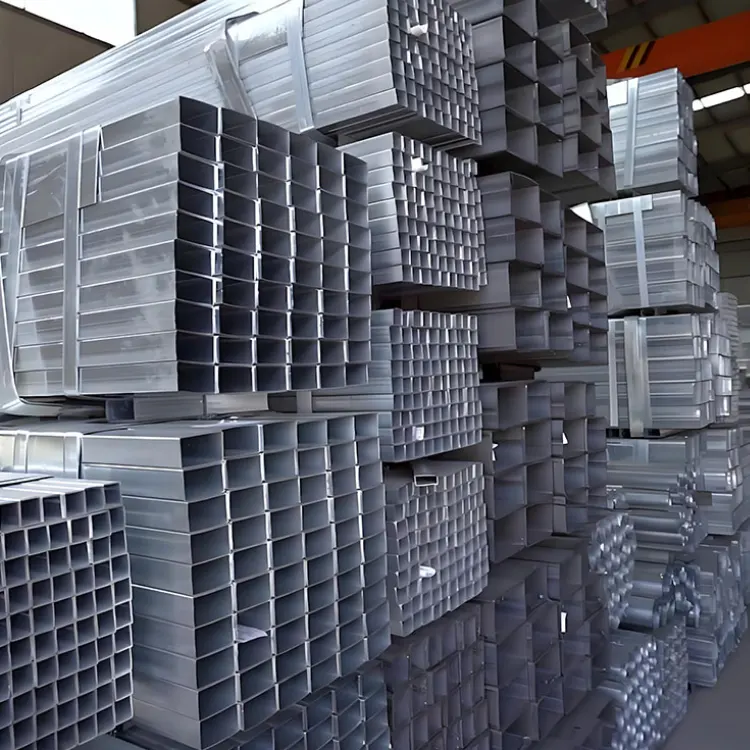
Se pueden clasificar en dos categorías principales según el entorno de uso: tubos soldados de color original de color negro y tubos soldados galvanizados postratamiento. Los tubos soldados de color original son adecuados para estructuras secas interiores, instalaciones de construcción temporales, bastidores de equipos y estructuras interiores de acero; los tubos soldados con tratamiento galvanizado han sido reforzados anticorrosión en la superficie, son resistentes a la oxidación y la erosión por vapor de agua y pueden usarse durante mucho tiempo en escenarios al aire libre, como áreas al aire libre, húmedas y ventiladas, lo que reduce significativamente la frecuencia de mantenimiento y renovación posteriores.
La tubería de acero soldada es adecuada para la producción de múltiples especificaciones y materiales con propiedades de gradiente. Cubre todo, desde tuberías decorativas livianas hasta tuberías de ingeniería de servicio mediano y pesado, abarcando una amplia gama de escenarios generales como ingeniería civil, fabricación de equipos, barandillas de jardín, materiales auxiliares de estructuras de acero, diseño de tuberías y soporte de ingeniería temporal. En comparación con otros tubos de acero, los tubos soldados por alta frecuencia tienen una gran estabilidad de producción, tolerancias de especificación pequeñas y entrega flexible. Son el material preferido para reducir costos y aumentar la eficiencia en la adquisición de ingeniería y para la construcción estandarizada.
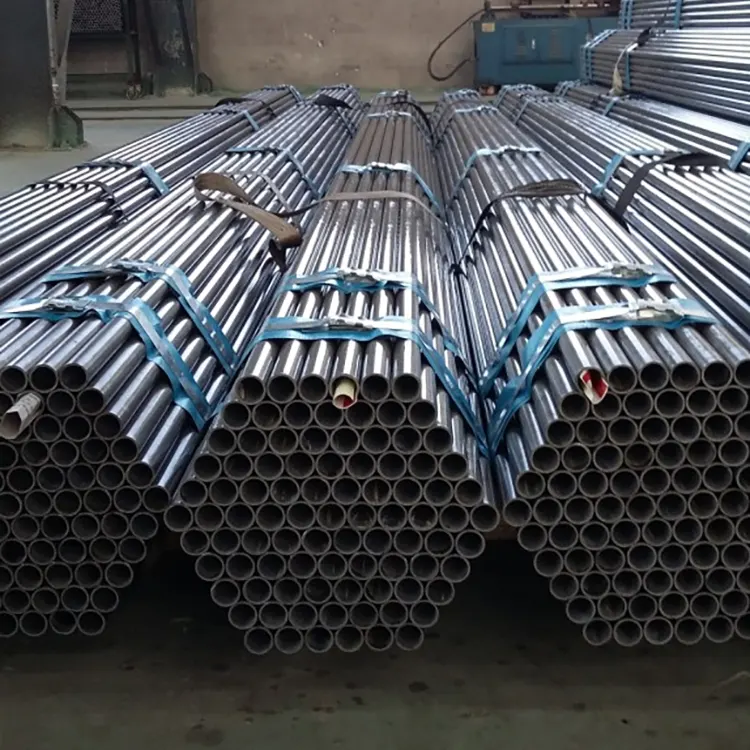
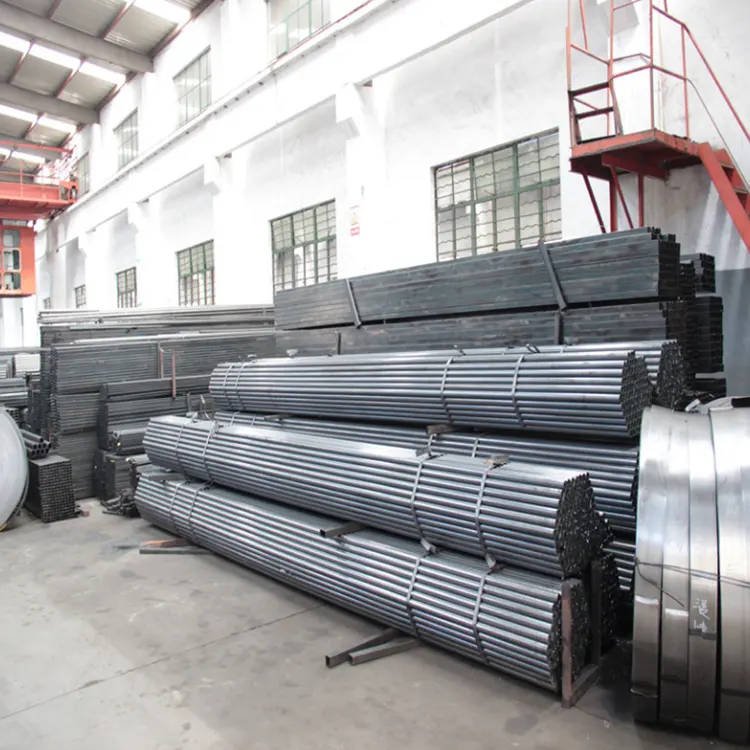
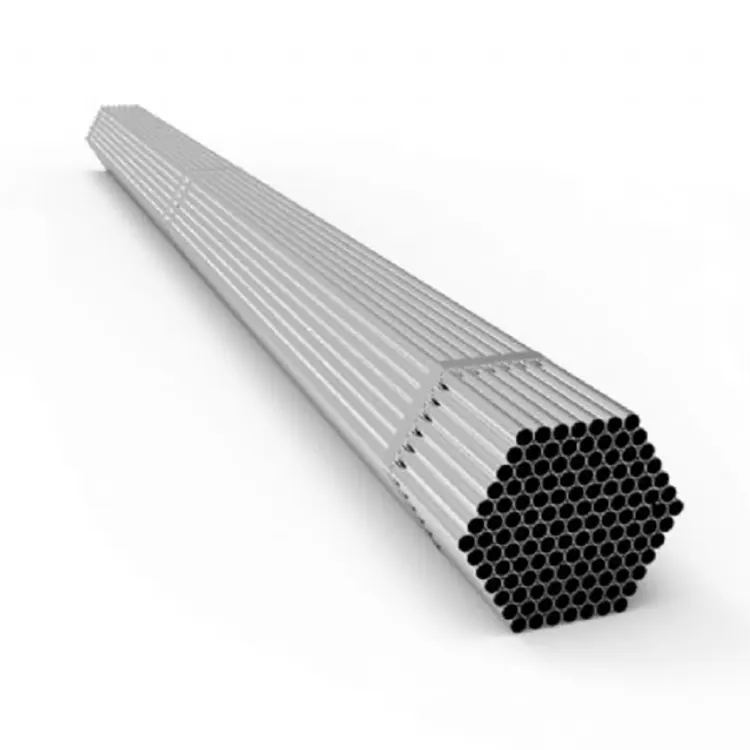
Tubería soldada de alta frecuencia con costura recta
1. Pretratamiento de la materia prima: desenrollado, aplanamiento, alineación y almacenamiento en bucle vivo de bobinas de acero.
2. Tubo de formación y laminado: la tira de acero se lamina hasta formar un tubo circular en bruto mediante laminación.
3. Soldadura de alta frecuencia: formación de extrusión de fusión en caliente de bordes, eliminación de espolones de soldadura
4. Enfriamiento y conformación: enfriamiento por agua para enfriamiento, dimensionamiento y corrección del enderezamiento de la tubería.
5. Detección de defectos en línea: detección de defectos de huecos de soldadura, grietas, etc.
6. Corte a la longitud estándar: use una sierra voladora para cortar a la longitud estándar
7. Procesamiento del producto terminado: biselado, prueba de presión de agua, marcado de inspección de calidad, embalaje.
1. Desenrollado y aplanado de tiras anchas de acero, laminado en espiral inclinado del tubo en bruto
2. Soldadura por arco de las capas interior y exterior.
3. Detección de fallas, procesamiento de ranuras en extremos de tuberías, prueba de presión de agua
Diámetro nominal DN + diámetro exterior + espesor de pared común 1. DN15 (4 pulgadas): Φ21,3, espesor de pared 2,5/2,75/2,8 mm 2. DN20 (6 pulgadas): Φ26,9, espesor de pared 2,5/2,75/2,8 mm 3. DN25 (1 pulgada): Φ33,7, espesor de pared 2,75/3,0/3,2 mm 4. DN32 (1,2 pulgadas): Φ42,4, espesor de pared 2,8/3,2/3,5 mm 5. DN40 (1,5 pulgadas): Φ48,3, espesor de pared 3,0/3,2/3,5 mm 6. DN50 (2 pulgadas): Φ60,3, espesor de pared 3,0/3,2/3,5 mm 7. DN65 (2,5 pulgadas): Φ76.1, espesor de pared 3.2/3.5/4.0 mm 8. DN80 (3 pulgadas): Φ88.9, espesor de pared 3.5/4.0/4.5 mm 9. DN100 (4 pulgadas): Φ114.3, espesor de pared 3.75/4.0/4.5 mm 10. DN150 (6 pulgadas): Φ168.3, espesor de pared 4,0/4,5/5,0 mm 11. DN200 (8 pulgadas): Φ219,1, espesor de pared 4,5/5,0/6,0 mm Longitud estándar: 6 metros como opción principal, con una pequeña cantidad de 9/12 metros
Diámetro exterior común + espesor de pared principal 1. Φ26,8, Φ33,5: 2,0–3,0 mm (muebles, cableado) 2. Φ48 (especial para andamios): 2,75/3,0/3,2/3,5 mm 3. Φ60, Φ76, Φ89: 2,5–4,0 mm (invernaderos, columnas) 4. Φ114, Φ140, Φ165: 3,5–6,0 mm (soportes de estructura de acero) 5. Φ219–Φ630: 4–10 mm (cimientos de pilotes grandes, estructuras de acero)
1. Diámetro externo principal: Φ219, Φ273, Φ325, Φ426, Φ529, Φ630, Φ720, Φ820, Φ1020, Φ1220, Φ1420, Φ1620
2. Grosor de pared normal: 4–14 mm, comúnmente utilizado en ingeniería 6/8/10/12 mm
3. Longitud: 6 m, 12 m, estándar para revestimiento anticorrosión 3PE de gran diámetro
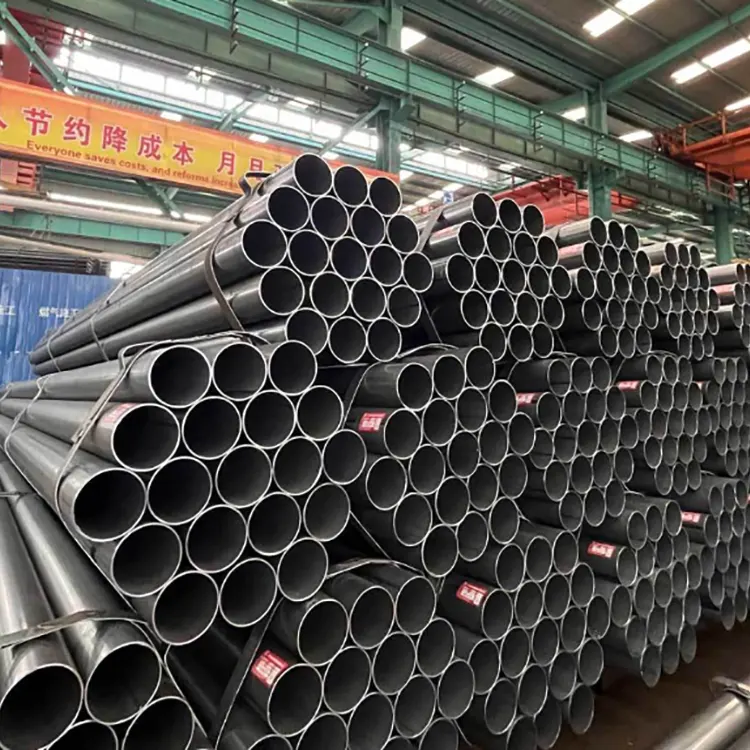
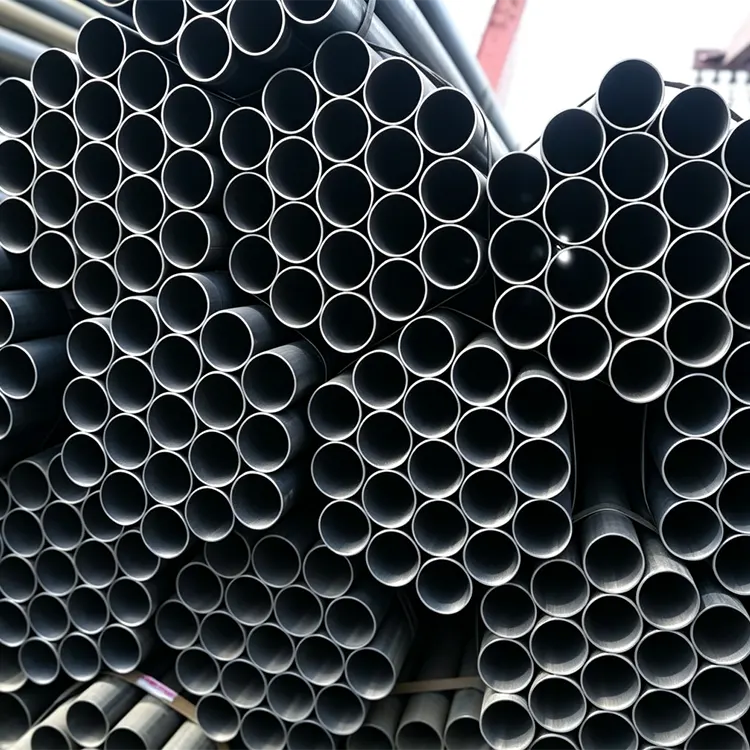
1. Verificar las especificaciones de los materiales para las tiras de acero entrantes, realizar inspecciones de espesor y propiedades mecánicas y eliminar materiales defectuosos deformados, en capas y oxidados;
2. Realizar la detección de fallas en la soldadura a tope de tiras de acero para evitar posibles peligros causados por las costuras de soldadura en los productos terminados.
1. Calibre periódicamente los rodillos formadores para controlar la alineación de las tiras de acero y evitar desalineaciones, superposiciones y espacios desiguales entre los tubos en bruto;
2. Supervise el arco de formación para evitar arrugas, protuberancias y elipticidad excesiva en las paredes de la tubería.
1. Mantenga estable la corriente de alta frecuencia, la presión del rodillo de extrusión y la velocidad de soldadura para garantizar una fusión completa de la soldadura, sin huecos, inclusión de escoria ni soldadura en frío;
2. Estandarizar el proceso de raspado de cordones de soldadura internos y externos, asegurando que no haya rayones en el material base ni espolones de soldadura residuales;
3. Controle estrictamente el alambre de soldadura y el fundente para tubos en espiral, controle la profundidad de penetración y garantice pases de soldadura internos y externos completos sin orificios de aire ni grietas.
1. Calibre periódicamente la unidad de dimensionamiento para controlar las tolerancias del diámetro exterior y del espesor de la pared;
2. Realizar el enderezamiento en línea para eliminar la flexión y torsión de la tubería, asegurando el cumplimiento de la rectitud;
3. Calibre periódicamente la sierra con mosca para garantizar que la desviación estándar de la longitud fija esté dentro del rango.
1. Equipar toda la línea con detección de fallas por corrientes parásitas/ultrasónicas, realizar detección en tiempo real de grietas de soldadura, fusión incompleta y poros, y marcar automáticamente las secciones no conformes;
2. Calibre periódicamente el equipo de detección de fallas para evitar detecciones perdidas y juicios erróneos.
1. Realizar pruebas de presión de agua en cada tubería para uso de fluidos, manteniendo la presión estándar y verificando fugas o grietas en las soldaduras;
2. Aumente la duración de la presión estática del agua para tuberías de alta presión y siga estrictamente las especificaciones de prueba para tuberías en espiral de gran diámetro.
1. Procese uniformemente cabezas planas y chaflanes, asegurando que no haya rebabas, muescas ni deformaciones en los extremos de la tubería;
2. Realice una inspección manual exhaustiva de la superficie: clasificando y aislando rayones, óxido, hendiduras y defectos del cordón de soldadura.
1. Controlar estrictamente el lavado con ácido, la temperatura del zinc y el espesor del recubrimiento en el proceso de galvanización/anticorrosión, asegurando que no se pierda ningún recubrimiento ni se pele;
2. Tomar muestras de los productos terminados para pruebas mecánicas de tracción, compresión y flexión, verificando nuevamente las propiedades del material;
3. Marcar claramente las etiquetas, clasificar y empaquetar, conservar registros de inspección de calidad y lograr la trazabilidad del producto.
1. Inspeccionar, calibrar y mantener periódicamente los rodillos formadores, las máquinas soldadoras y los instrumentos de detección de fallas;
2. Los operadores poseen certificados y realizan inspecciones periódicas de los parámetros del proceso, deteniendo la máquina inmediatamente y ajustándola cuando ocurren anomalías.
DIRECCIÓN
S213 Distrito de Jinghai, ciudad de Tianjin, China
Teléfono
Correo electrónico