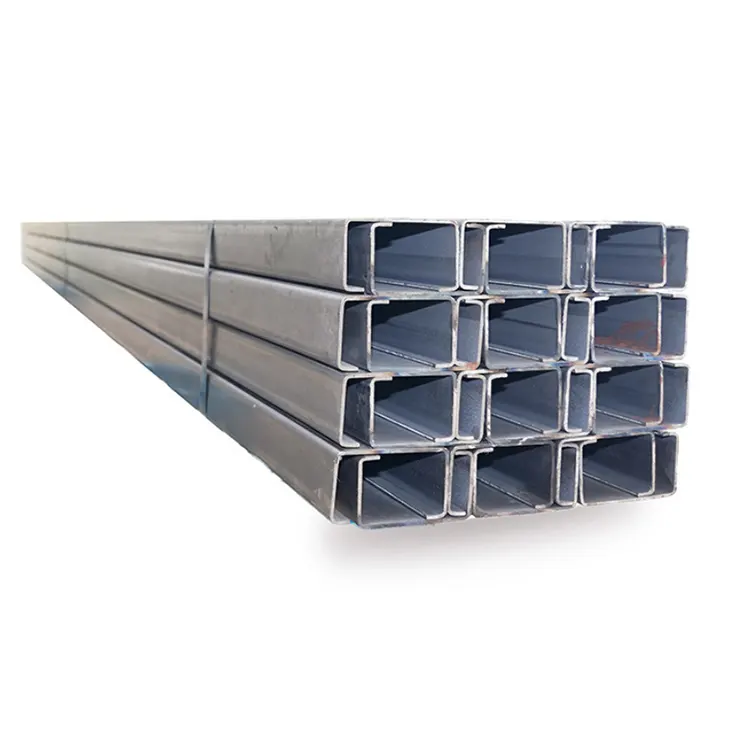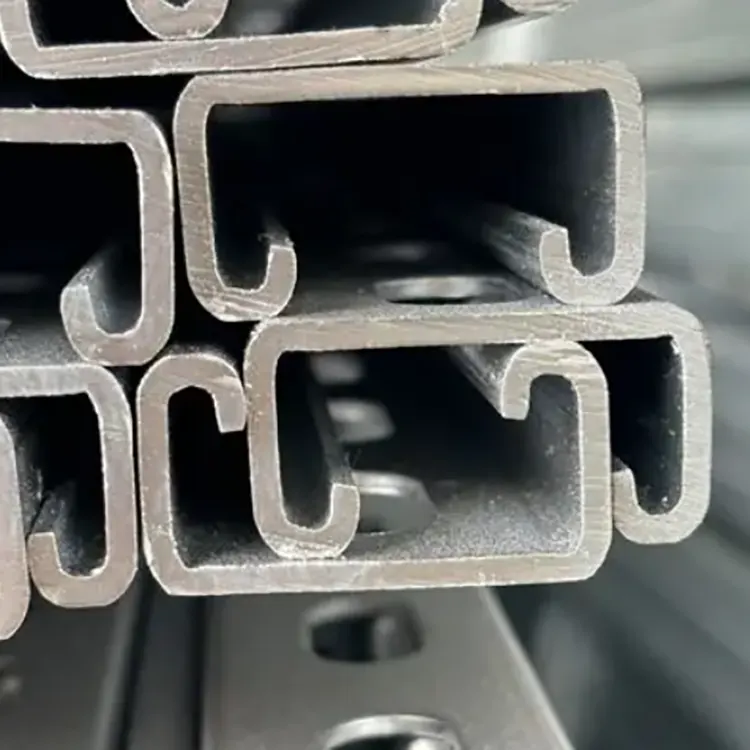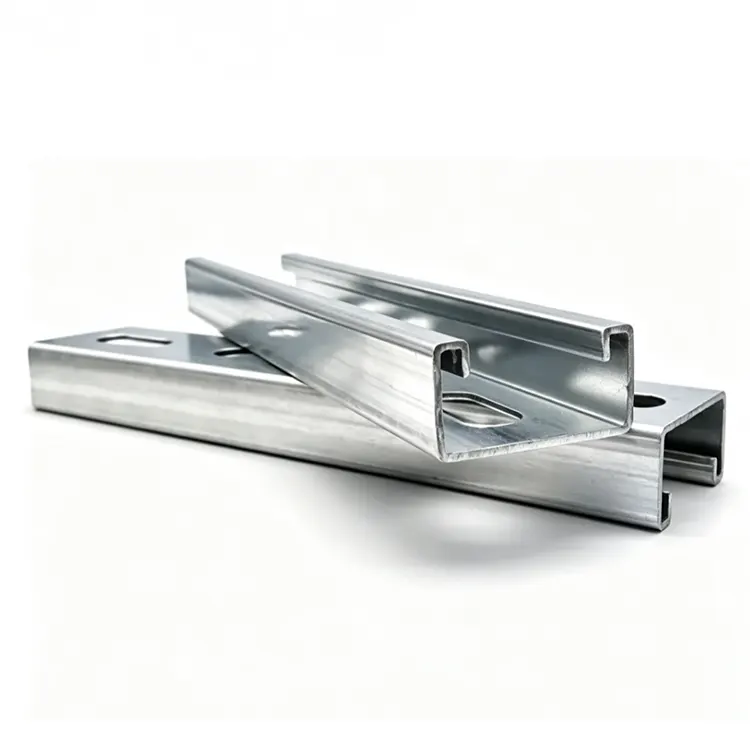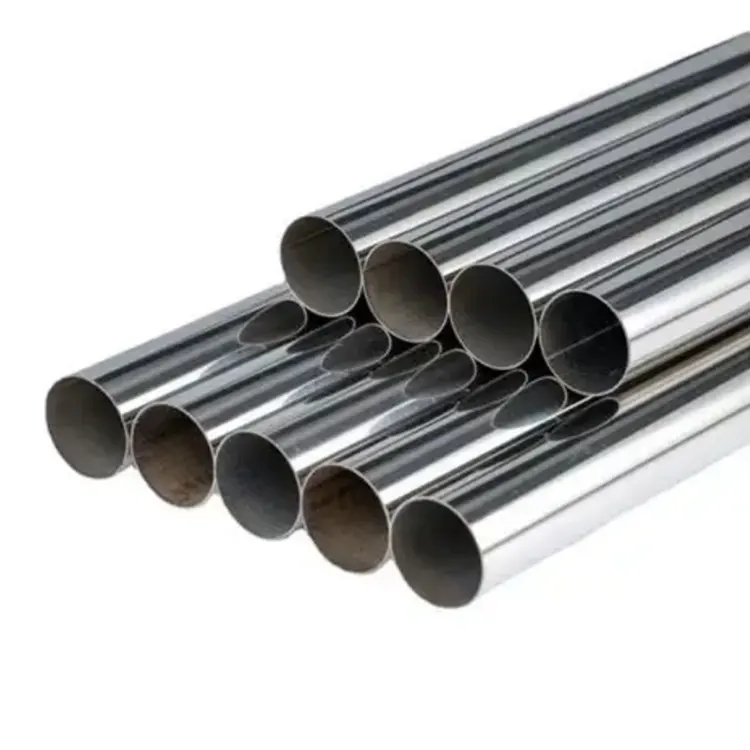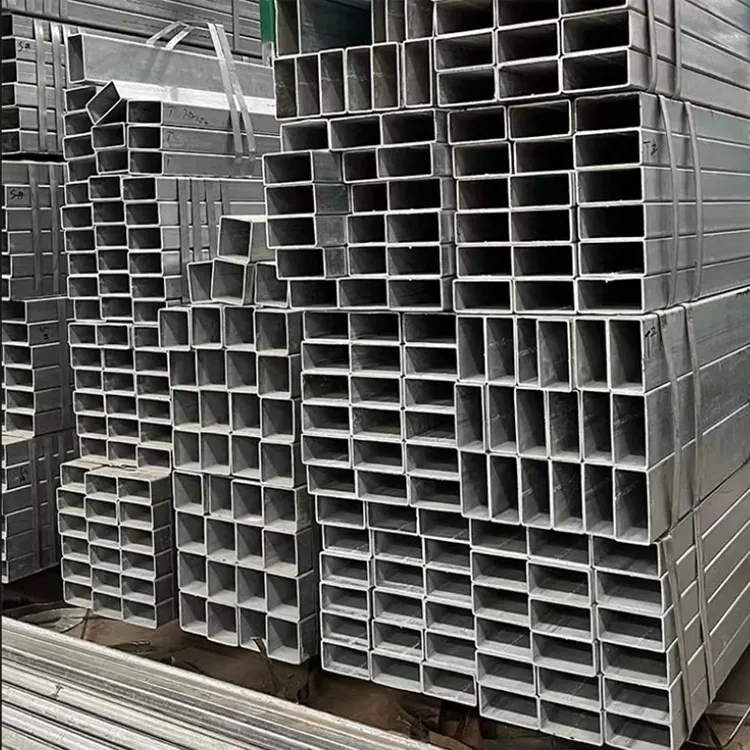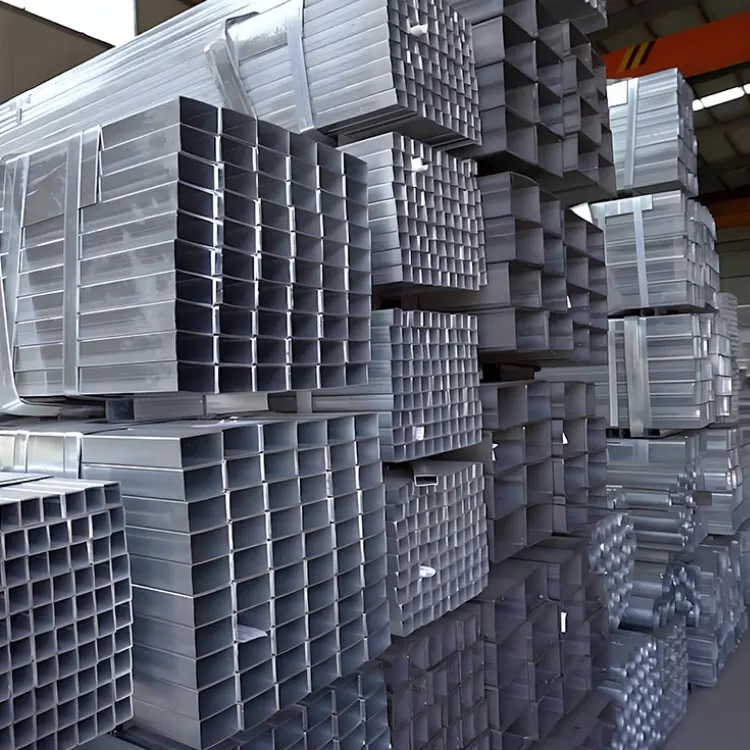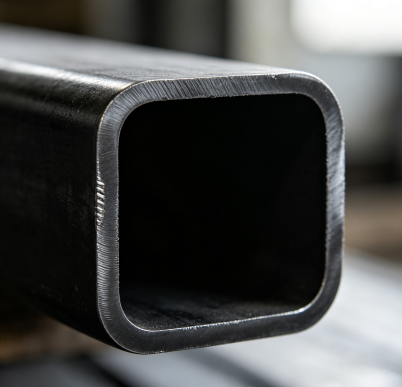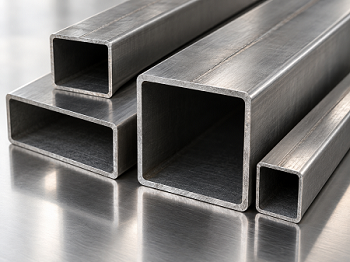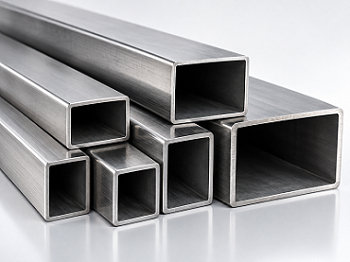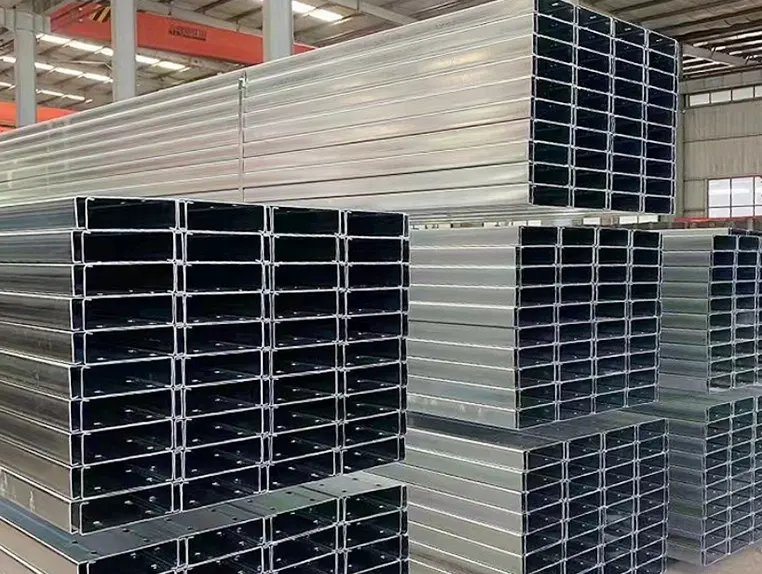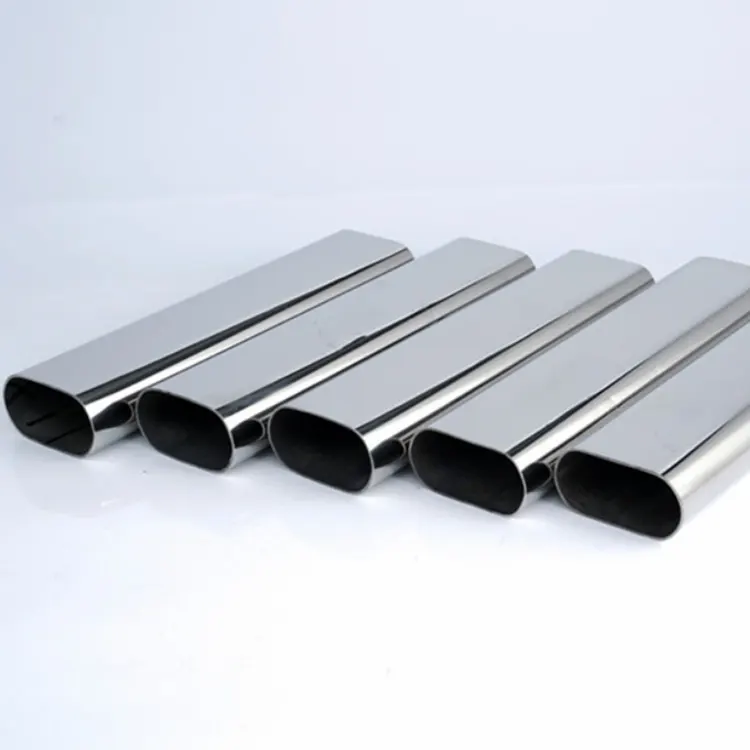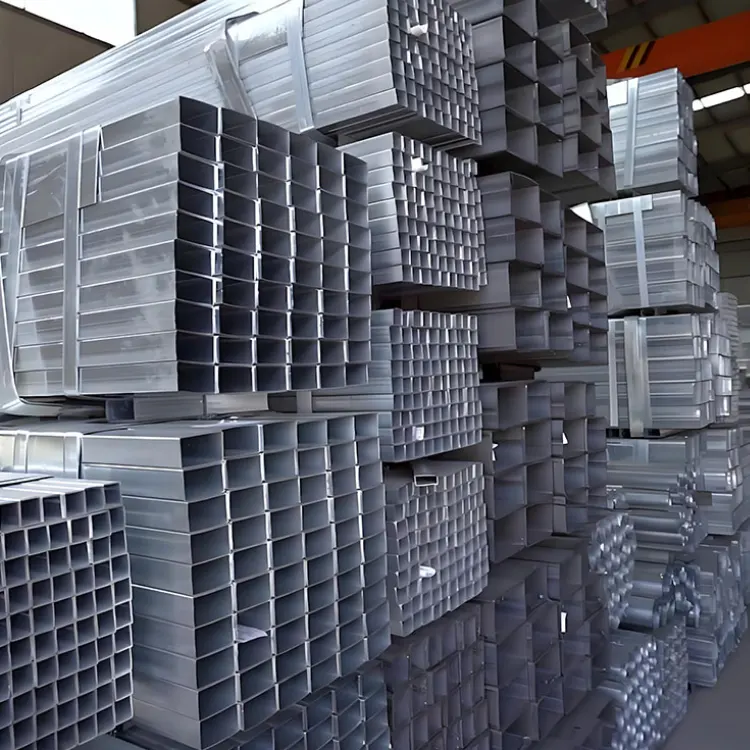
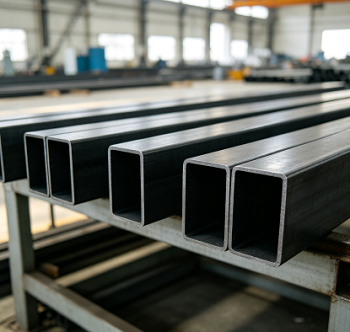
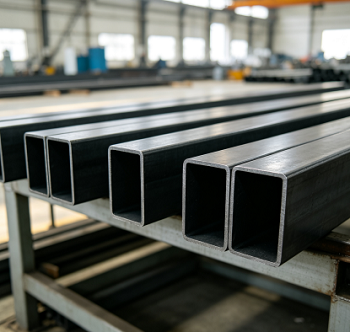
El estirado en frío es el método más lento para producir tubos cuadrados, pero a menudo es la única forma de garantizar que los maquinistas no tengan que cortar material nuevo. El proceso de tubos cuadrados y rectangulares estirados en frío comienza con un tubo redondo en bruto, ya sea laminado en caliente sin costura o soldado por alta frecuencia (HFW). La selección del material es la primera prioridad, ya que el número de pasadas de trefilado depende de la ductilidad del acero, específicamente, de cuánto se puede estirar antes de agrietarse.
Primero se recoce el tubo en bruto. El estirado en frío provoca endurecimiento por trabajo; comenzar con una pieza en bruto suave y sin tensiones garantiza que la sección transversal se pueda dibujar en varias pasadas sin que las esquinas se agrieten.
Las incrustaciones de laminación se eliminan mediante decapado con ácido, seguido de la aplicación de películas lubricantes a base de fosfato y jabón. Sin estas capas, la fricción entre el acero y la matriz desgarraría la superficie y aceleraría el desgaste de la matriz.
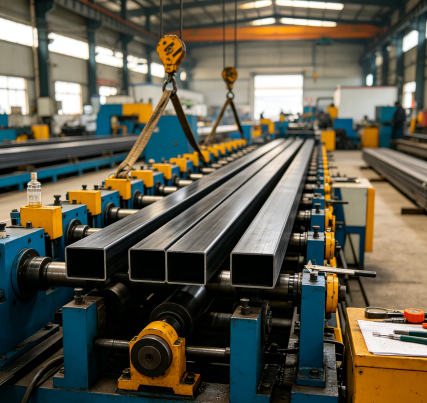
El extremo de los tubos cuadrados y rectangulares estirados en frío está estampado (de diámetro reducido) para pasar a través de la matriz. Luego se pasa a través de una matriz cuadrada o rectangular que contiene un mandril interno, un componente crítico que evita que las paredes del tubo colapsen y que el orificio interior se descentre.
Cada pasada normalmente reduce el área de la sección transversal entre un 10% y un 20%; exceder este límite corre el riesgo de agrietar las esquinas. Se requiere un recocido intermedio para restaurar la plasticidad, lo que explica por qué los perfiles de tolerancia estricta a menudo requieren de dos a cuatro pasadas de embutición y un ciclo de producción que dura varias semanas.
El tubo terminado se somete a un enderezamiento con múltiples rodillos, un procesamiento de corte a medida y un desbarbado de los extremos. Si el embutición es el paso final de formación, sigue el recocido para aliviar tensiones. Finalmente, cada tubo se mide, se engrasa y se agrupa.
Si simplemente se va a cortar y soldar en un marco, la precisión estándar suele ser suficiente; es mejor gastar el dinero en el espesor de la pared. Sin embargo, si el tubo requiere mecanizado, sirve como superficie guía o debe coincidir con una superficie plana mecanizada, especifique tolerancias de alta precisión.
El "estirado duro" ofrece la mayor resistencia y el menor costo, ya que elimina el paso de recocido final. El recocido restaura la ductilidad, lo que hace que el material sea adecuado para doblarse, aplanarse o mecanizarse extensamente. La normalización produce una microestructura uniforme, ideal para piezas que se sueldan primero y se someten a cargas después.
Muchos compradores optan por defecto por el acero de grado 20# y simplemente aumentan el espesor de la pared. Cambiar de 20# a 45# aumenta el límite elástico de 245 MPa a 335 MPa; Esto a menudo permite una reducción en el espesor de la pared, y el ahorro de peso compensa la diferencia en el costo del material.
El radio de los tubos cuadrados y rectangulares estirados en frío aumenta con el espesor de la pared; para espesores de pared (S) ≤ 6 mm, el radio de la esquina se puede mantener dentro de 2,0 S, mientras que para 6 a 10 mm, se convierte en 2,5 S. Si es obligatorio un radio de esquina pequeño, el espesor de la pared debe permanecer dentro de un rango más delgado; Si un radio especificado en el dibujo no es técnicamente factible, se lo informaremos directamente.
La dimensión que determina el éxito del ensamblaje (ya sea el orificio interior, la longitud lateral o la diagonal) debe ser la que controlemos más estrictamente; márquelo en el dibujo cuando nos lo envíe.
Las vigas transversales de pórtico, los soportes de guía lineal, las bases de robots y los marcos de los bancos de trabajo suelen utilizar tamaños que van desde 50×50 a 120×120 mm, y los materiales suelen ser 20# o Q345. Las tolerancias de rectitud y longitud lateral determinan directamente si los rieles guía permanecen paralelos después de la instalación; en consecuencia, estos pedidos suelen requerir especificaciones de alta precisión.
Los espaciadores de tirantes, soportes de bloques de válvulas y marcos de unidades de potencia utilizan tubos de 40×40 a 100×100 mm. Aquí, tanto el orificio interior como el espesor de la pared son dimensiones funcionales, por lo que empleamos el trefilado con mandril en lugar del hundimiento hueco (reducción de diámetro sin mandril).
Los componentes como ejes de rodillos, listones, brazos tensores y soportes de racletas suelen variar entre 30×30 y 80×80 mm y, a menudo, utilizan acero 45#, ya que los muñones de los ejes deben mecanizarse para soportar el funcionamiento continuo. Estas piezas normalmente se piden en estado recocido; el cliente realiza el mecanizado y luego los endurece.
Estructuras de asientos, portaequipajes, componentes del bastidor auxiliar y barras de remolque (tamaños de 25×25 a 60×60 mm; materiales Q235 o Q345). Los factores clave aquí son la soldabilidad y el mantenimiento de un espesor de pared uniforme en las ubicaciones de los soportes soldados.
Mobiliario metálico, equipos médicos y de fitness: armazones de camas de hospital, asientos ajustables, armazones de equipos de fitness y mangos telescópicos (tamaños de 20×20 a 50×50 mm; espesor de pared de 1,0 a 2,0 mm). La uniformidad del espesor de la pared es crucial aquí porque estas piezas suelen estar recubiertas de polvo; cualquier paso en el espesor de la pared se vería a través del revestimiento.
Postes de barandilla, perfiles de pasamanos, marcos de muros cortina y marcos de cabinas de ascensores, utilizando tubos cuadrados y rectangulares estirados en frío donde el radio de las esquinas es una parte integral del diseño.
La mayoría de los compradores comparan estas tres opciones. La elección correcta depende de qué propiedad del material específico es más crítica para el rendimiento de su ensamblaje.
| Propiedad | Estirado en frío (GB/T 3094-2012) | Conformado en frío/laminado | Perfil hueco acabado en caliente |
| Tolerancia lateral | +/-0,20 a +/-0,30 mm en alto grado | Aproximadamente +/-1% del lado | Aproximadamente +/-1% del lado |
| Tolerancia de la pared | +/-10% S o más ajustado en grado alto | +/-10% S típico | +/-10% S típico |
| Radio de esquina | Fijado por el troquel, 2,0 S en pared delgada | 2t a 3t de los rodillos formadores | Más grande, menos controlado |
| Superficie | Bruñido, decapado, liso | Acabado de fábrica, ligeras marcas de rodillo. | Escalado, más áspero |
| Fortaleza | Levantado por trabajo en frío a través de la pared. | Levantado sólo en las esquinas | Como laminado |
| Sección personalizada | Necesita un troquel dedicado | Necesita un cambio de pase | Necesita un nuevo juego de rollos |
| Rango de tamaño económico | Pared pequeña a mediana, delgada a mediana | Tiradas largas, medianas a grandes | Grande, estructural |
| Costo unitario | más alto | Más bajo | Medio |
Nuestras instalaciones están ubicadas en Daqiuzhuang, Tianjin, donde el corte, el decapado, el trefilado, el tratamiento térmico y el galvanizado de tubos están disponibles a pocos kilómetros. Podemos cambiar la producción a nuevas especificaciones en días en lugar de semanas. Cotizamos incluso pedidos pequeños (no hay una cantidad mínima de pedido (MOQ)) y los pedidos de prueba siguen el mismo proceso de producción que la producción en masa. La documentación acompaña al envío; Cada lote incluye un certificado de material (que enumera el número de calor, la composición química y las propiedades mecánicas), así como nuestros propios registros de inspección dimensional y de superficie. Si un proyecto requiere inspección por parte de un tercero, simplemente infórmenos sobre los estándares y la agencia de inspección al confirmar el pedido, y organizaremos la inspección de acuerdo con el plan de muestreo requerido.
R: Para aplicaciones en exteriores, ofrecemos galvanizado en caliente, galvanizado estándar o recubrimiento en polvo. Indíquenos el entorno operativo (como áreas subterráneas, marinas, de contacto con fertilizantes o de lavado) y seleccionaremos el recubrimiento adecuado.
R: De acuerdo con GB/T 3094-2012, estiramos en frío los grados 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) y Q345 (B, C, D, E). Las condiciones de entrega incluyen trefilado, recocido o normalizado.
R: La precisión estándar suele ser suficiente para piezas que simplemente se cortan a medida y se sueldan en un marco. Especifique una alta precisión si las piezas requieren mecanizado, sirven como superficies guía o están atornilladas a superficies planas mecanizadas. La diferencia es significativa: para una longitud de lado de 50 mm, es ±0,40 mm frente a ±0,30 mm; para 100 mm, es ±1% frente a ±0,8%. Incluya la calificación en su consulta y la confirmaremos en el pedido.
R: Los tubos cuadrados no estándar requieren matrices especializadas y el costo de estas matrices debe estar cubierto por el pedido; por lo tanto, en lugar de cotizar una cantidad mínima de pedido (MOQ) fija, requerimos un volumen de pedido razonable.
R: Los tubos cuadrados y rectangulares estirados en frío se suministran en estado decapado, fosfatado y ligeramente aceitado, lo que es ideal para mecanizado y pintura.
R: Estos parámetros los determina el troquel y el mandril, no el operador de la máquina. El mandril estabiliza el orificio interior, crucial para un espesor uniforme de la pared, mientras que el perfil de la esquina del troquel determina el radio. Se toman medidas en cada pasada y los productos terminados se verifican según los estándares GB/T 3094-2012 en cuanto a longitud lateral, espesor de pared, concavidad/convexidad lateral, radio de esquina y rectitud; Los registros se mantienen por número de calor.
DIRECCIÓN
S213 Distrito de Jinghai, ciudad de Tianjin, China
Teléfono
Correo electrónico